車両部品 A-10
アルミ鍛造CVTクラッチ部品 A-10:冷却フィン付きCVTシーブ
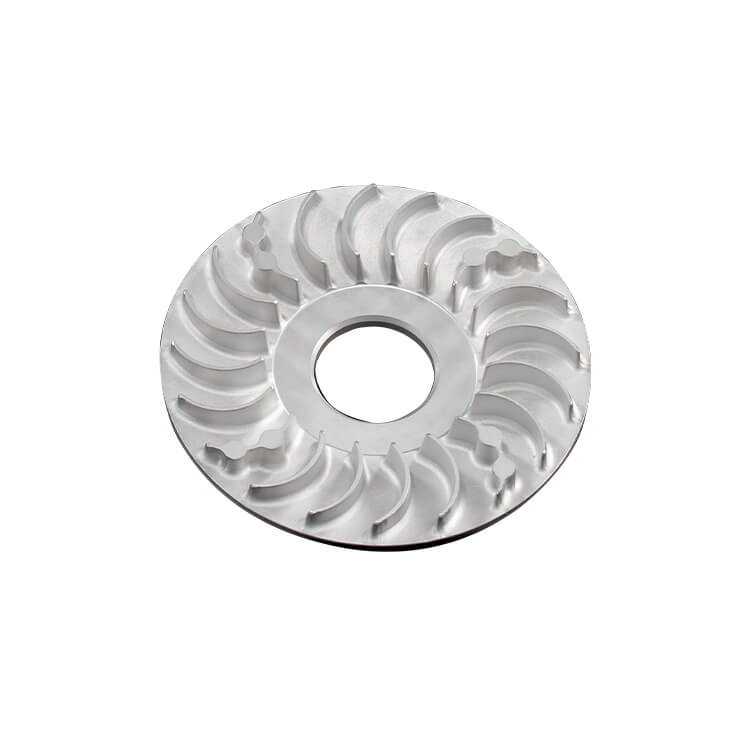
アルミ鍛造CVTクラッチ部品 A-10は、無段変速機(CVT)のクラッチシーブです。中央に穴のある円盤で、表面には弧状の冷却フィンが放射状に多数配置されています。運転中はベルトとシーブの摩擦で熱が発生し、回転するフィンが空気の流れを作ってクラッチとベルトの冷却を助けます。
薄い放射状フィンが多数あるため、Al Forge Tech(AFT)は熱間型鍛造でフィン形状を直接成形し、すべてのフィンまで鍛流線を延ばします。鋳造シーブより組織が緻密で、バランス管理もしやすくなります。T6熱処理後、中心穴、盤面、嵌合面を旋削とCNCで加工します。AFTは1000ccの四輪駆動ATV向けCVT変速部品の生産実績があります。
製品の特長
- 放射状の弧形冷却フィンを一度に鍛造成形
- 緻密な鍛造組織で回転部品のバランス管理が容易
- 中心穴、盤面、嵌合面を旋削・CNC加工
- 1000cc 4WD ATV向けCVT部品の生産実績
アルミ鍛造CVTクラッチ部品 A-10の仕様と製造能力
| 項目 | 内容 |
|---|---|
| 製品カテゴリ | 特殊車両部品 |
| 製品番号 | A-10 |
| 用途 | ATV、UTV、スクーターのCVTクラッチ・駆動系 |
| 主要工法 | 熱間型鍛造(熱間鍛造プレス 600T~8,000T) |
| 材質 | お客様仕様に応じて選定。2000系・5000系・6000系・7000系アルミ合金に対応(例:2014、6061、6082、7075) |
| 熱処理 | 社内でT4溶体化処理(8基)およびT6人工時効処理(7基)を実施。材質と強度要求に応じて条件を設定 |
| 後加工 | CNC加工(マシニングセンタ52台、旋盤30台)、バリ取り、振動バレル研磨 |
| 表面処理 | アルマイト(硬質アルマイト含む)、ショットブラスト、電着塗装・塗装(ご要望に応じて) |
| 検査 | Zeiss三次元測定機(4台)、硬度計、分光分析装置、蛍光浸透探傷ライン |
| 関連実績 | 1000cc四輪駆動ATV向けCVT変速部品 |
| 寸法・公差 | お客様の2D/3D図面に準拠 |
| 品質マネジメントシステム | IATF 16949:2016、ISO 14001:2015 |
アルミ鍛造CVTクラッチ部品 A-10の製造工程
- 図面確認とDFM(製造性設計):材質、荷重方向、重要寸法を確認し、QFormによる成形シミュレーションで材料流動と欠陥リスクを予測します。
- 金型設計・製作:形状の複雑さに応じて荒地型・仕上げ型などの型数を計画し、ハンディ3Dスキャナで金型形状を照合します。
- 熱間鍛造:600T~8,000Tの熱間鍛造プレスで型鍛造し、製品形状に沿った連続的な鍛流線(ファイバーフロー)を形成します。
- 熱処理:T4溶体化処理とT6人工時効処理を社内で実施し、材質と強度要求に合わせて条件を設定します。
- CNC加工と表面処理:穴、ねじ、嵌合面を加工し、必要に応じてバリ取り、振動バレル研磨、ショットブラスト、アルマイトを行います。
- 検査・出荷:三次元測定機、硬度計、分光分析装置で寸法・硬度・成分を確認し、IATF 16949に基づきロットのトレーサビリティを記録します。
よくあるご質問
CVTシーブの冷却フィンを鍛造で成形する理由は?
フィンは薄く数も多いため、切削で作ると工具パスが長くなり、びびりも起こりやすくなります。鋳造でも成形できますが、内部の気孔が高速回転時のバランスや強度に影響する可能性があります。鍛造ではフィンと円盤を一度に成形でき、組織も緻密で、フィン厚さは金型で管理されるため一貫性が高く、仕上げが必要なのは嵌合面のみです。
高速回転するCVT部品のバランスはどのように管理していますか?
回転部品のアンバランスは主に質量分布の偏りと寸法ばらつきから生じます。AFTは金型でフィンの厚さと位置を一定に保ち、緻密な鍛造組織で内部欠陥による質量ばらつきを抑え、中心穴と盤面を旋削で仕上げて、三次元測定機で振れと平面度を測定します。図面に動バランスの要求がある場合は、お見積り時に検査方法をご相談ください。
アルミ鍛造CVTクラッチ部品 A-10を鍛造から加工まで一貫生産できますか?
可能です。AFTは鍛造、熱処理、CNC加工、表面処理、検査を同一工場で一貫して行います。マシニングセンタ52台(4軸40台、4.5軸12台)、旋盤30台(うち14台はロボット搬送付き)に加え、ブローチ盤、バニシング機、センタレス研削にも対応しています。アルミ鍛造CVTクラッチ部品 A-10は鍛造素材、半製品、完成品のいずれでも納入できます。
アルミ鍛造CVTクラッチ部品 A-10が設計段階でも鍛造の可否を検討できますか?
可能です。AFTはOEM生産を主体としており、構想・図面段階からDFM(製造性設計)の提案を行います。たとえば薄すぎるリブ、急激な断面変化、抜き勾配を見直し、かぶり(ラップ)や欠肉などの鍛造欠陥を防ぎます。初期段階ではQFormで材料流動を予測し、金型設計の経験と照らし合わせて判断します。
アルミ鍛造CVTクラッチ部品 A-10のロット間の寸法・品質はどのように安定させていますか?
AFTはIATF 16949:2016に基づき、受入検査(IQC)、工程内検査(IPQC)、最終検査(FQC)を実施し、Zeiss三次元測定機4台、硬度計、分光分析装置、蛍光浸透探傷ラインを備えています。各ロットの初物・中物・終物を確認し、金型摩耗による寸法変化が見られた場合は型修正を行い、アルミ鍛造CVTクラッチ部品 A-10の品質を維持します。
アルミ鍛造CVTクラッチ部品 A-10の鍛造見積りのご依頼
アルミ鍛造CVTクラッチ部品 A-10の新規開発や、既存部品のアルミ鍛造への切り替えをご検討中でしたら、3D/2D図面、材質・調質、年間数量、表面処理の要求をお送りください。AFTの技術チームが鍛造可否、金型計画、お見積りをご回答します。
- お問い合わせ:お問い合わせフォーム
- Email:aft@aft-forge.com.tw
同カテゴリの製品は特殊車両部品と車両向けアルミ鍛造アプリケーションでご覧いただけます。設備と認証については会社紹介をご参照ください。