上部コントロールアーム
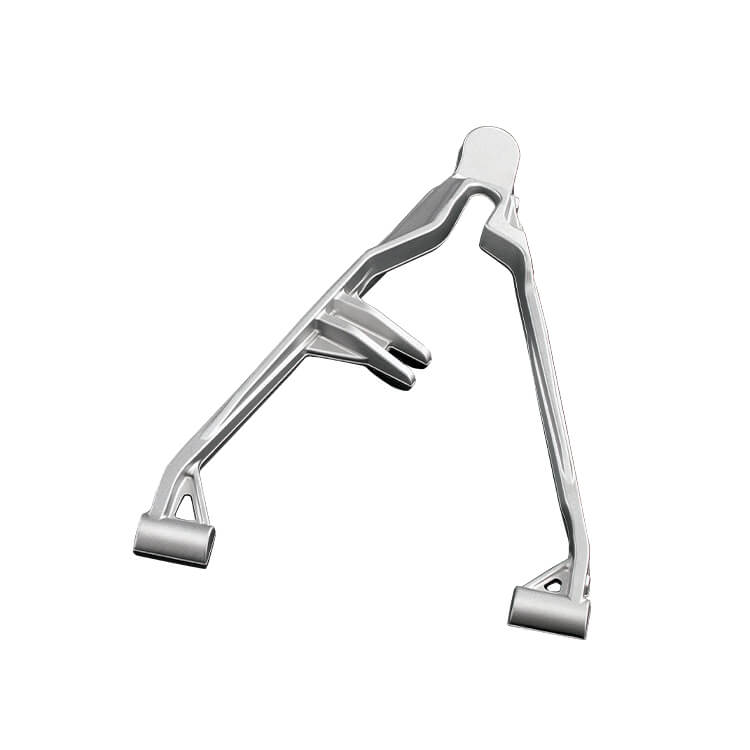
アルミ鍛造アッパーコントロールアーム:ショック取付耳一体型のアッパーAアーム
アルミ鍛造アッパーコントロールアームは、パワースポーツ車両のサスペンション用アッパーAアームです。2本の細長いアームが頂点で合流してボールジョイント座となり、両端にブッシュ座を持ち、一方のアームの中間にはショックアブソーバーやスタビライザーリンクを取り付ける二又の取付耳があります。アッパーアームはロアアームとともに車輪の運動軌跡を決定します。
アーム中間の二又取付耳により形状は複雑になります。Al Forge Tech(AFT)はアーム、取付耳、各座部を熱間型鍛造で一度に成形し、取付耳の根元からアームまで鍛流線を連続させ、ブラケット溶接による熱影響を避けます。社内でT6熱処理を行った後、ボールジョイント座、ブッシュ穴、取付耳の穴をCNC加工し、三次元測定機で各穴の関係を確認します。
製品の特長
- アーム、二又取付耳、各座部を一度に熱間鍛造
- ショック・リンク取付耳を一体化し溶接不要
- 細長いアームでばね下重量を低減
- 複数穴のCNC加工と三次元測定
アルミ鍛造アッパーコントロールアームの仕様と製造能力
| 項目 | 内容 |
|---|---|
| 製品カテゴリ | 特殊車両部品 |
| 用途 | ATV、UTV、パワースポーツ車両のフロントサスペンション |
| 主要工法 | 熱間型鍛造(熱間鍛造プレス 600T~8,000T) |
| 材質 | お客様仕様に応じて選定。シャシー・サスペンション部品には6000系(例:6061、6082、6110)が一般的で、高強度用途には7000系も検討可能 |
| 熱処理 | 社内でT4溶体化処理(8基)およびT6人工時効処理(7基)を実施。材質と強度要求に応じて条件を設定 |
| 後加工 | CNC加工(マシニングセンタ52台、旋盤30台)、バリ取り、振動バレル研磨 |
| 表面処理 | アルマイト(硬質アルマイト含む)、ショットブラスト、電着塗装・塗装(ご要望に応じて) |
| 検査 | Zeiss三次元測定機(4台)、硬度計、分光分析装置、蛍光浸透探傷ライン。引張試験・疲労試験にも対応 |
| 寸法・公差 | お客様の2D/3D図面に準拠 |
| 品質マネジメントシステム | IATF 16949:2016、ISO 14001:2015 |
アルミ鍛造アッパーコントロールアームの製造工程
- 図面確認とDFM(製造性設計):材質、荷重方向、重要寸法を確認し、QFormによる成形シミュレーションで材料流動と欠陥リスクを予測します。
- 金型設計・製作:形状の複雑さに応じて荒地型・仕上げ型などの型数を計画し、ハンディ3Dスキャナで金型形状を照合します。
- 熱間鍛造:600T~8,000Tの熱間鍛造プレスで型鍛造し、製品形状に沿った連続的な鍛流線(ファイバーフロー)を形成します。
- 熱処理:T4溶体化処理とT6人工時効処理を社内で実施し、材質と強度要求に合わせて条件を設定します。
- CNC加工と表面処理:穴、ねじ、嵌合面を加工し、必要に応じてバリ取り、振動バレル研磨、ショットブラスト、アルマイトを行います。
- 検査・出荷:三次元測定機、硬度計、分光分析装置で寸法・硬度・成分を確認し、IATF 16949に基づきロットのトレーサビリティを記録します。
よくあるご質問
アッパーアームとロアアームでは設計にどのような違いがありますか?
ロアアームは通常、上下方向と前後方向の大きな荷重を受けるため断面が大きくなります。アッパーアームは主にキャンバー角と車輪の軌跡を制御し、アームは細長く、ショックやスタビライザーの取付耳を一体化することもあります。材質、断面、熱処理は車両の荷重条件に応じてそれぞれ設計し、AFTはサスペンション一式の図面から同時に検討できます。
一体鍛造の取付耳と溶接した取付耳の違いは?
溶接した取付耳には、溶接、矯正、溶接部検査の追加工程が必要で、熱影響部では局部強度も低下します。一体鍛造の取付耳はアームと同じ素材から成形されるため、鍛流線が連続して溶接部がなく、寸法も金型で管理されるため量産時の一貫性が高く、組立工程も削減できます。
アルミ鍛造アッパーコントロールアームが設計段階でも鍛造の可否を検討できますか?
可能です。AFTはOEM生産を主体としており、構想・図面段階からDFM(製造性設計)の提案を行います。たとえば薄すぎるリブ、急激な断面変化、抜き勾配を見直し、かぶり(ラップ)や欠肉などの鍛造欠陥を防ぎます。初期段階ではQFormで材料流動を予測し、金型設計の経験と照らし合わせて判断します。
アルミ鍛造のアルミ鍛造アッパーコントロールアームは、鋳造や削り出しと何が違いますか?
鍛造は固体状態のまま圧力で成形するため、鍛流線が製品形状に沿って連続し、鋳造で起こりやすい気孔や引け巣が生じにくくなります。また、ブロック材からの削り出しに比べ、ニアネットシェイプの鍛造素材は除去量と加工時間を削減できます。繰り返し荷重を受けるアルミ鍛造アッパーコントロールアームには、強度と軽量化を両立できる工法ですが、最終的には設計荷重と数量で判断します。
アルミ鍛造アッパーコントロールアームの最小発注数量(MOQ)と納期はどのように決まりますか?
MOQと納期は、部品サイズ、金型の型数、材質、後加工範囲によって異なり、図面確認後のお見積りでご案内します。一般的な流れは、金型製作、鍛造サンプル、サンプル承認、量産の順です。年間数量と分納計画をお知らせいただくと、アルミ鍛造アッパーコントロールアームの金型と生産能力の計画が立てやすくなります。
アルミ鍛造アッパーコントロールアームの鍛造見積りのご依頼
アルミ鍛造アッパーコントロールアームの新規開発や、既存部品のアルミ鍛造への切り替えをご検討中でしたら、3D/2D図面、材質・調質、年間数量、表面処理の要求をお送りください。AFTの技術チームが鍛造可否、金型計画、お見積りをご回答します。
- お問い合わせ:お問い合わせフォーム
- Email:aft@aft-forge.com.tw
同カテゴリの製品は特殊車両部品と車両向けアルミ鍛造アプリケーションでご覧いただけます。設備と認証については会社紹介をご参照ください。