鍛造トン数は大きいほど良いわけではない|プレスのトン数だけでは「一発成形できるか」は判断できない理由
はじめに
調達エンジニアが鍛造サプライヤーを選定する際、まず確認するのは能力表に記載されたトン数です。しかし多くの場合、それが唯一きちんと検証される数値になってしまいます。**鍛造トン数の選定において本質的に重要なのは、部品のサイズを最大トン数のプレスに合わせることではなく、その部品形状が単発型(シングルダイ)で成形できるのか、それとも荒地金型と仕上げ金型を組み合わせた多段金型工程が必要なのかという判断です。この判断を誤ることが、サプライヤー選定における最も一般的で、かつ最もコストのかかる失敗の一つです。**8000トンプレスを保有しているサプライヤーだからといって、形状が複雑な小型部品に最適とは限りません。逆に大型プレスを持たないサプライヤーが大型構造部品に対応できないのは、金型設計とは別の問題です。本当に確認すべき質問は「プレスは何トンですか」ではなく、「この部品に何段の金型が必要かを、金型を切る前にどのように判断していますか」です。
これはアルミニウム鍛造において特に重要です。鋳造であれば一度の注湯で複雑なキャビティを充填できますが、アルミニウムの固相成形は、金型工程の段階ごとに材料の流れをどう誘導するかに大きく左右されるためです。
なぜトン数だけでは成形可否を判断できないのか
トン数はプレスが発揮できる最大荷重を示す数値に過ぎません。以下のことは分かりません。
- その部品形状が**単発型(1段の金型)で充填できるのか、それとも荒地金型(予備成形)**で材料を段階的に誘導した後、仕上げ金型で最終形状を完成させる必要があるのか
- 合金と肉厚に応じた分割面(パーティングライン)や抜き勾配が適切に設計されているか
- 金型を切る前に、金型工程がシミュレーションで検証されているか
プレス選定の工学的な目安として広く採用されているのが、計算上のピーク成形荷重に対して20~30%の安全率(トン数マージン)を確保するという考え方です。これは材料特性のばらつき、金型摩耗、プレスの心合わせ公差を考慮したものですが、あくまで「既知の成形荷重」に対する目安であり、その荷重が一度の打撃で欠陥なく達成できるかどうかとは別問題です。深いリブ、薄肉から厚肉ボスへの急激な断面変化、非対称形状を持つ部品については、予備成形金型設計に関する鍛造工学の研究でも一貫して指摘されている通り、複雑形状を単発型で無理に成形すると、かぶり込みや流れ込み不良といった流動欠陥が生じやすくなります。だからこそ、荒地金型で段階的に材料を再配分し、その後仕上げ金型で最終形状を完成させる工程が必要になるのです。
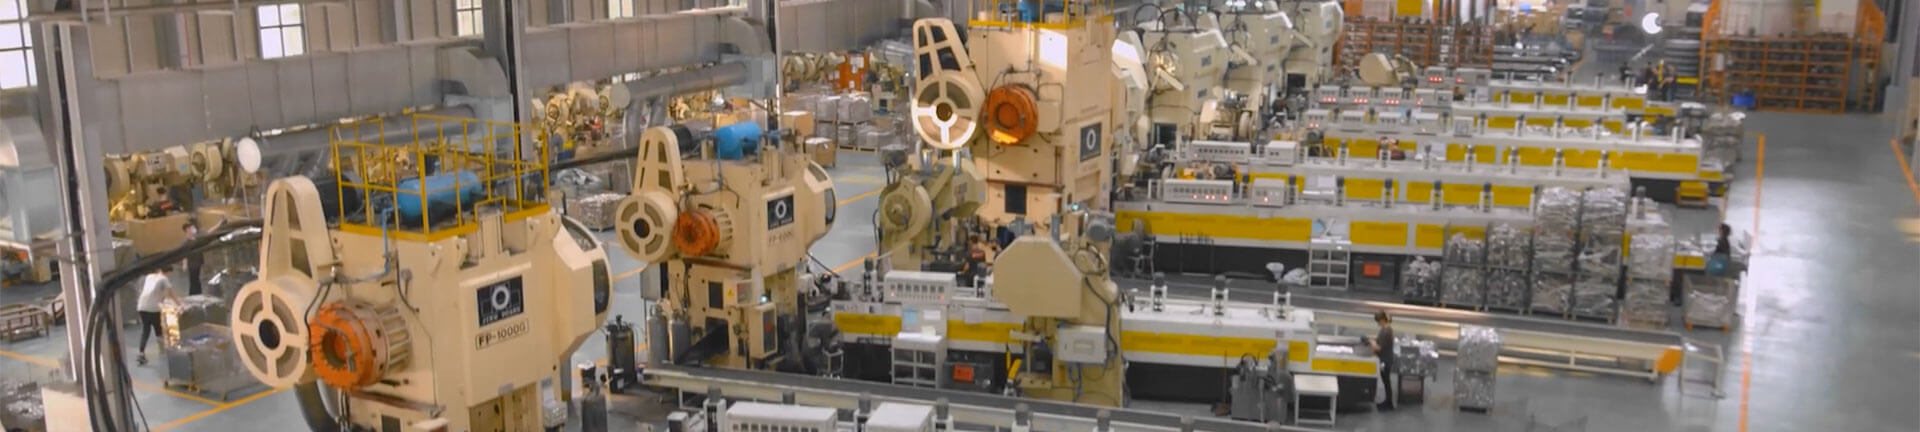
AFTは熱間鍛造と冷間鍛造のラインを合わせて、260トンから8000トンまで10段階のプレストン数クラスを保有しています(熱間:8000トン×1、5000トン×1、4500トン×1、4000トン×2、3500トン×1、2000トン×1、1600トン×2+サーボプレス、1000トン×6+ロボットアーム生産ライン、600トン×4/冷間:260トンから2500トンまでのライン)。これほど幅広いトン数クラスを揃えているのは、部品ごとの計算荷重と金型工程を、規模の小さいサプライヤーが持つ唯一のプレスに無理やり合わせるのではなく、部品側の要求に合わせて選定できるようにするためです。
単発型と多段金型(荒地+仕上げ)、どちらが必要かの見分け方
以下の特徴を持つ部品は、単発型よりも荒地金型+仕上げ金型の多段工程が適している可能性が高いといえます。
- 断面形状の変化が大きい――薄肉部の隣に厚肉のボスやフランジがある
- 深いリブや非対称な分岐構造――単純な素材からの直線的な材料流動では到達できない形状
- 疲労荷重部品として鍛流線に厳しい要求がある――流線が荷重方向に沿っている必要があり、後工程の機械加工で流線を断ち切ってはならない
- 一つの鍛造品に複数の機能形状が集約されている――単発型で無理に成形すると、過剰なバリと加工代が必要になる
複雑度の参考例として挙げられるのが、モノブロックブレーキキャリパーのような部品です。複数の取付ボス、内部油路、構造リブを一つの鍛造品に統合するため、多くの場合荒地金型に続いて仕上げ金型が必要となり、案件によってはさらに二次修正工程が加わることもあります。これは固相成形が、鋳造のように一度の工程で材料を自由に再配分できないためです。(ここでは部品の複雑度分類の説明としての例示であり、特定顧客との取引関係を示すものではありません。)
単発型鍛造 vs. 多段金型(荒地+仕上げ)鍛造の比較表
| 比較項目 | 単発型鍛造 | 多段金型(荒地+仕上げ)鍛造 |
| 典型的な部品形状 | 単純で概ね対称、断面変化が少ない | 深いリブ、肉厚変化、複数機能を持つ複雑形状 |
| 無理に単発型で成形した場合のリスク | 低い(材料の流動経路が短く直接的) | 高い(かぶり込み、流れ込み不良、鍛流線の断絶が生じやすい) |
| 金型投資コスト | 低い(金型1セット) | 高い(荒地金型+仕上げ金型、場合により第三の修正金型) |
| シミュレーション検証のポイント | 充填状況とバリバランスの確認 | 金型を切る前に、各工程段階での材料体積配分を確認 |
| 鍛流線の結果 | 疲労が問題にならない部品に適する | 疲労荷重を受ける安全上重要な構造部品に適する |
| 代表的な部品例 | 単純なボス、スペーサー、基本的なブラケット | モノブロックキャリパー、コントロールアーム、多機能ハウジング |
サプライヤーにはどの程度のトン数の安全率を求めるべきか
サプライヤーには、プレスの定格最大トン数だけでなく、各金型工程段階における計算上のピーク成形荷重の提示を求めてください。20~30%という標準的な安全率を守りつつ、「工場にある最大のプレス」ではなく部品に必要な実際の荷重に見合ったトン数クラスを選定しているサプライヤーは、鍛造業界全体で採用されている安全性と金型寿命を両立させる工学的な考え方に沿っています。プレスを定格トン数の上限付近で常時稼働させると金型摩耗が加速し、材料ロットごとの特性のばらつきによる荷重不足の欠陥リスクも高まります。「トン数クラスを計算荷重に合わせる」ことが、「とりあえず最大のプレスを使う」ことよりもサプライヤーの技術力を示す指標になるのはこのためです。
**AFTの鍛造シミュレーション(QForm)は、金型を切る前に各工程段階での充填状況と体積配分を検証するために使用しています。アルミニウムの固相成形に対する予測精度はおおよそ60~70%であり、残りのばらつきについては、エンジニアが充填リスクを判断する経験によって補完しており、放置しているわけではありません。**多くのサプライヤーがあえて開示しない情報ですが、シミュレーションソフトは計画支援ツールであって保証ではありません。「シミュレーションで欠陥ゼロを保証する」と主張するサプライヤーには注意が必要です。
サプライヤー監査で金型とプレスの整合性をどう確認するか
金型工程が設計され、鋼材に金型を切った後は、リスクの中心が金型摩耗とプレスの心合わせの長期安定性に移ります。AFTでは全ての生産バッチについて初品・中間品・最終品の検査を実施しており、4台のZeiss三次元測定機と1台のハンディ3Dスキャナを使用して、金型キャビティの形状を元の3Dモデルと照合しています。摩耗による寸法変化が検出された場合は、不良品が発生するまで放置するのではなく、**降型(キャビティ深さの調整)**修正のために金型工場へ差し戻します。この管理ポイントは、単発型に比べて摩耗が不均一に生じやすい面を多く持つ多段金型において特に重要です。
同様の監査対応の考え方は、鍛造後の熱処理工程にも及びます。AFTが社内でT4/T6熱処理をどのように管理しているかもあわせてご覧ください。初品・中間品・最終品による管理という同じ原則が、熱処理工程でも適用されています。
金型費用を投じる前にサプライヤーへ確認すべき7つの質問
- この部品の形状であれば、単発型と多段金型(荒地+仕上げ)のどちらを推奨しますか。その理由は何ですか。
- 各金型工程段階における計算上のピーク成形荷重はいくつですか。どの程度の安全率で運用しますか。
- 金型工程の検証にはどのシミュレーションソフトを使用していますか。私の合金・製法(熱間/冷間鍛造)に対する既知の精度限界はどの程度ですか。
- この部品には何段階の金型が必要ですか。2段構成と3段構成での金型コストの差はどの程度ですか。
- 社内で保有しているプレスのトン数レンジはどの範囲ですか。私の部品は計算荷重に見合ったプレスに割り当てられますか、それとも空いているプレスに割り当てられますか。
- 初品・中間品・最終品の検査方法はどのようなものですか。金型キャビティ形状と元の設計データの照合には、どの設備を使用していますか。
- 生産途中で摩耗によるばらつきが検出された場合、金型修正のプロセスはどうなっていますか。降型作業は社内で行いますか、それとも外部の金型工場に委託しますか。
よくあるご質問(FAQ)
プレスのトン数が大きい(例:8000トン)ほど、小型で複雑な部品の品質も良くなるのでしょうか。
必ずしもそうではありません。トン数はプレスが発揮できる最大荷重を示すものであり、部品の形状が単発型で正しく充填できるかどうかとは別の指標です。複雑な形状の小型部品を、適切な金型工程を伴わずに過大なトン数のプレスで成形すると、かぶり込みや流れ込み不良が発生することがあります。トン数と金型設計は必ず併せて評価する必要があります。
荒地金型と仕上げ金型の違いは何ですか。
荒地(予備成形)金型は、素材形状から最終部品に近い概略形状へ段階的に材料を誘導する役割を担い、細部の精度は求めません。仕上げ金型は、荒地金型によってあらかじめ再配分された材料体積を使って、最終的な精密形状を完成させます。複雑な形状では両方が必要になることが多く、単純な形状であれば仕上げ金型のみで成形できる場合もあります。
自社の部品が多段金型を必要とするか、単発型で十分かはどのように判断すればよいですか。
肉厚変化が大きい、深いリブがある、非対称な分岐構造を持つ、あるいは疲労荷重を受ける部品で鍛流線に厳しい要求がある場合は、多段金型鍛造の候補となります。これは推測ではなく、金型を切る前のシミュレーション検証によって確認すべき事項です。
鍛造シミュレーションソフトは、金型を切る前に欠陥ゼロを保証できますか。
できません。責任あるサプライヤーであれば、そのような主張はしません。現時点でアルミニウムの固相成形に対するシミュレーションの予測精度はおおよそ60~70%程度であり、残りの部分はシミュレーション結果に対するエンジニアの経験的な判断によって補われています。「シミュレーションで100%欠陥を保証する」という主張は、安心材料ではなく警戒すべきサインと捉えるべきです。
サプライヤーが部品に対してプレストン数を選定する際、標準的な安全率はどの程度ですか。
業界で広く採用されているのは、計算上のピーク成形荷重に対して20~30%の安全率を確保するという考え方です。プレスの定格トン数だけでなく、各金型工程段階における計算荷重の数値をサプライヤーに直接求めることで、この安全率が実際に自社の部品に適用されているかを確認できます。
サプライヤー監査において、プレストン数と金型設計に関して特に確認すべき項目は何ですか。
トン数能力に加えて、金型段数とその判断根拠、使用しているシミュレーションソフトとその開示された精度限界、初品・中間品・最終品の検査方法、金型キャビティの摩耗が検出された際の修正プロセスについて確認することをお勧めします。これらについて具体的に説明できるサプライヤーは、トン数と金型の評価プロセスが成熟していると考えられます。
結論
トン数の能力は必要な情報ですが、最初に確認すべき質問ではありません。鍛造品質を実際に左右するのは、金型工程――単発型か多段金型か――が部品の形状に適合しているか、金型を切る前にシミュレーションで検証されているか、そして「たまたま空いていたプレス」ではなく計算荷重に見合ったトン数クラスが選定されているか、という点です。この論理を明確に説明でき、シミュレーションの限界を自ら開示し、金型摩耗の管理記録を備えているサプライヤーこそが、候補として検討する価値があります。
形状が複雑なアルミニウム鍛造部品のサプライヤーを検討されている場合は、金型費用を投じる前に、トン数と金型工程のレビューをご依頼ください。AFTの技術チームが、貴社部品の具体的な要件について技術的な打ち合わせでご説明いたします。
その他の技術記事はAFTブログをご覧ください。