鍛造噸位不是越大越好:為什麼壓機噸數不能決定您的零件能否一模成型
前言
採購工程師在篩選鍛造供應商時,第一個看的通常是能力表上的噸位數字——但也常常是唯一被認真檢視的數字。**鍛造噸位選型的關鍵,從來不是把零件尺寸對應到最大噸位的壓機,而是這個零件的幾何形狀能不能一模成型,還是需要粗鍛+細鍛的多套模具鍛造程序;這個判斷錯了,是供應商稽核中最常見、也最昂貴的失誤之一。**擁有 8000 噸壓機的供應商,不代表就是一顆幾何複雜的小型零件的正確選擇;同樣地,沒有大噸位壓機的供應商,也可能無法承接大型結構鍛件,這與模具設計無關。真正該問的問題不是「你的壓機多大」,而是「你怎麼判斷這個零件需要一套模具還是三套模具,而且是在開模前就知道,不是開模後才發現」。
這一點對鋁合金鍛造尤其重要,因為鋁合金的固態成型行為——不像鑄造可以一次澆鑄填滿複雜型腔——高度取決於模具序列如何分階段引導材料流動。
為什麼噸位數字無法預測零件能否鍛造成功?
噸位代表壓機能施加的最大力量——僅此而已。它不會告訴您:
- 這個零件的幾何形狀能否在一套模具內完成填模,還是需要粗鍛(預成形)模具先行分階段引導材料,再由細鍛(精整)模具完成最終形狀
- 依合金與壁厚設定的分模面與拔模角是否恰當
- 模具序列是否在開模前就經過模流分析驗證
業界普遍採用的原則,是在計算所得的鍛造力峰值上,保留 20–30% 的噸位安全係數,以因應材料特性差異、模具磨耗與壓機對心公差。這個係數是壓機噸位選型的起點,但前提是「已知的成形力」——它完全無法回答這個力量能不能在單一模次內達成而不產生缺陷。對於深筋、薄壁轉厚凸座、非對稱幾何的零件而言,鍛造模具預成形設計的相關工程研究相當一致:複雜幾何若強行以單套模具成型,通常會出現包料、疊料等流動缺陷,這正是為什麼需要先以粗鍛模具逐步重新分配材料,再由細鍛模具完成最終形狀。
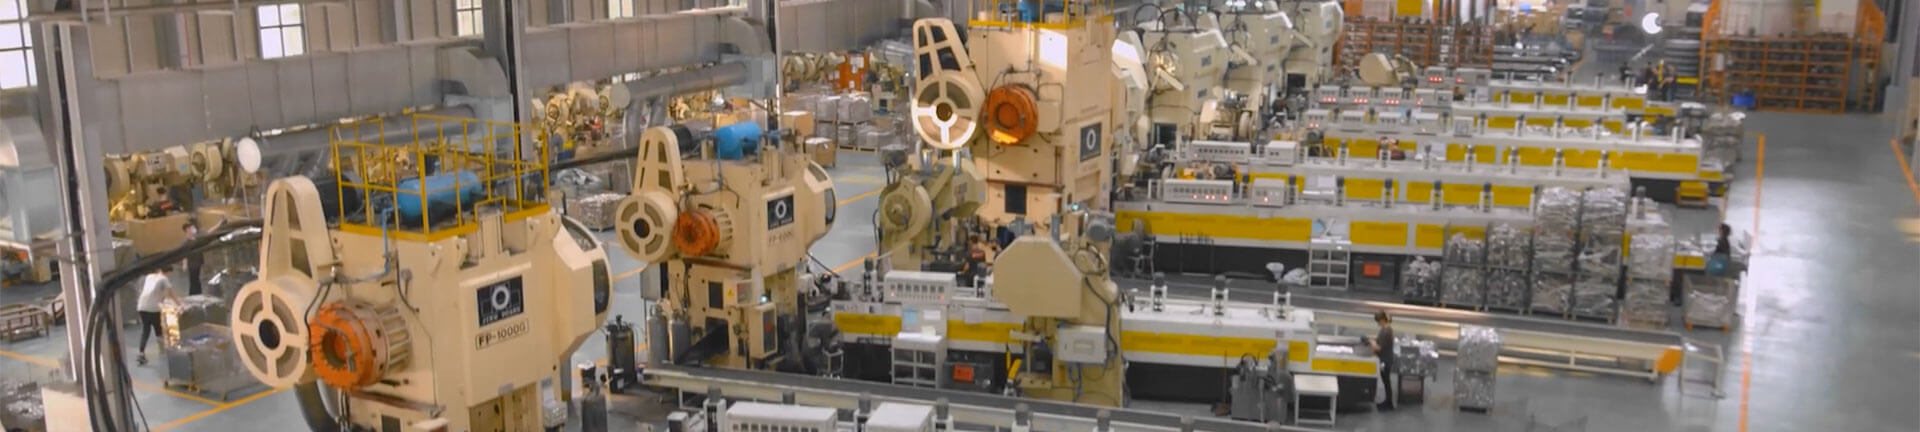
天承在熱鍛與冷鍛產線上,共具備從 260 噸到 8000 噸的十個噸位等級——包含 8000 噸、5000 噸、4500 噸、雙 4000 噸、3500 噸、2000 噸、雙 1600 噸加伺服沖床、六台 1000 噸搭配機械手臂產線,以及四台 600 噸熱鍛機,加上 260 噸至 2500 噸的冷鍛產線。設置這樣的噸位範圍,正是為了讓噸位等級與模具序列的決策能對應到零件本身,而不是被迫套用小型供應商唯一擁有的那台壓機。
如何判斷零件需要單模還是多模鍛造?
當零件具備以下特徵時,通常較適合以粗鍛+細鍛的多套模具鍛造,而非單模成型:
- 截面變化明顯——薄壁緊鄰厚凸座或凸緣
- 深筋或非對稱分支結構——單純從胚料以直線流動無法到達的幾何位置
- 對疲勞負載件有嚴格的晶粒流線要求——流線必須沿著受力路徑走,而非被後續機械加工切斷
- 單一鍛件上整合多個功能特徵——若強行以單模成型,往往需要過多的飛邊與加工餘量
一個常見的複雜度參考案例:一體式煞車卡鉗(monobloc caliper)這類零件,同時整合多個安裝凸座、內部油路與結構筋,通常需要粗鍛模具搭配細鍛模具,部分案例甚至需要二次精修鍛次,原因在於固態成型的材料流動,無法像液態鑄造那樣一次到位重新分配材料。(此處僅作為零件複雜度分類的說明範例,非揭露特定客戶合作案。)
單模鍛造 vs. 多模(粗鍛+細鍛)鍛造比較表
| 比較面向 | 單模鍛造 | 多模(粗鍛+細鍛)鍛造 |
| 典型零件幾何 | 簡單、大致對稱、截面變化不大 | 複雜幾何:深筋、壁厚變化大、多功能特徵 |
| 強行單模成型的風險 | 低——流動路徑短且直接 | 高:容易出現包料、疊料或流線斷裂 |
| 模具投資成本 | 較低——單套模具 | 較高——粗鍛模具+細鍛模具(部分案例需第三套精修模具) |
| 模流分析驗證重點 | 確認填模與飛邊平衡 | 確認每個模次的材料體積分配,在開模前就完成驗證 |
| 晶粒流線結果 | 適用於非疲勞關鍵零件 | 適用於疲勞負載、安全關鍵結構件 |
| 典型零件類型 | 簡單凸座、間隔件、基本支架 | 一體式煞車卡鉗、控制臂、多功能殼體 |
該向供應商要求什麼樣的噸位安全係數?
請供應商提供每個模次的計算鍛造力峰值,而不只是壓機的額定最大噸位。若供應商是依照 20–30% 的標準安全係數,並將零件對應到依實際所需鍛造力匹配的噸位等級(而不是單純套用工廠裡最大的那台壓機),代表其採用的是業界通用、兼顧安全與模具壽命的工程邏輯。壓機長期在接近額定噸位的狀態下運轉,會加速模具磨耗,並在材料批次特性略有差異時增加欠載缺陷的風險——這正是為什麼「噸位等級對應計算負載」,比「預設用最大壓機」更能反映供應商的專業度。
**天承的鍛造模擬(QForm)用於在開模前驗證每個模次的填模狀況與體積分配。其對鋁合金固態成型的預測準確度約為 60–70%;其餘變數則透過工程師針對填模風險的經驗判斷來補足,而非放任不管。**這是多數供應商不願主動揭露的資訊——模流分析軟體是規劃輔助工具,不是保證,買家應對任何宣稱「模擬結果保證零缺陷」的供應商保持警覺。
供應商稽核時如何驗證模具與壓機是否匹配?
模具序列設計完成、鋼材開模之後,接下來的風險會轉移到模具磨耗與壓機對心的長期穩定性。天承對每一批生產批次都進行首件、中件、末件檢驗,使用四台 Zeiss 三次元量床與一支手持式 3D 掃描儀,將模具型腔幾何與原始 3D 設計進行比對。一旦偵測到磨耗造成的尺寸變異,模具會送回模具廠進行降模(調整模穴深度)修正,而非放任其持續磨耗到出現不良品——這個管控點對多模鍛造尤其關鍵,因為相較於單模鍛造,多套模具擁有更多可能不均勻磨耗的型腔表面。
同樣的稽核導向邏輯,也延伸到鍛造後的熱處理階段:可參閱天承如何在廠內控制 T4/T6 熱處理,了解相同的首中末件管控原則如何應用在熱處理製程。
開模前該問供應商的 7 個問題
- 依我這個零件的幾何形狀,您建議單模還是多模(粗鍛+細鍛)鍛造?為什麼?
- 每個模次計算出的鍛造力峰值是多少?您會採用什麼樣的噸位安全係數運轉?
- 用什麼模流分析軟體驗證模具序列?針對我的合金與製程(熱鍛或冷鍛),已知的準確度極限是多少?
- 這個零件需要幾套模具?兩段式與三段式模具序列的模具成本差異大約是多少?
- 貴廠目前的壓機噸位範圍是多少?我的零件會被安排在依計算負載匹配的壓機上,還是哪台有空就用哪台?
- 貴廠的首中末件檢驗方式是什麼?用什麼設備比對模具型腔與原始設計?
- 若生產中期偵測到磨耗變異,貴廠的模具修正流程是什麼?降模作業是廠內執行,還是委外模具廠處理?
常見問題 FAQ
壓機噸位越大(例如 8000 噸),是不是代表小型複雜零件的品質也會比較好?
不一定。噸位代表壓機可提供的最大力量,並不代表零件的幾何形狀能不能在單套模具內正確填模成型。一個幾何複雜的小型零件,若被安排在超大噸位壓機上、卻沒有搭配正確的模具序列,仍然可能出現包料或疊料等缺陷。噸位與模具設計必須一起評估,不能分開看。
粗鍛模具與細鍛模具有什麼不同?
粗鍛(預成形)模具負責將胚料材料逐步引導、重新分配到接近最終零件的大致幾何,不追求細節精度;細鍛(精整)模具則利用粗鍛模具已經預先分配好的材料體積,完成最終精密形狀。複雜幾何通常兩者都需要;簡單幾何則可能單靠細鍛模具就能完成。
我怎麼知道自己的零件需要多套模具,還是單套模具就夠?
壁厚變化明顯、有深筋、非對稱分支結構,或屬於疲勞負載關鍵件、對晶粒流線有嚴格要求的零件,通常是多套模具鍛造的候選對象。這應該透過供應商在開模前的模流分析驗證來確認,而不是憑經驗假設。
鍛造模流分析軟體可以保證開模前就完全沒有缺陷嗎?
不能,任何負責任的供應商都不應該這樣宣稱。目前模流分析軟體對鋁合金固態成型的預測準確度大約落在 60–70%,其餘部分仍仰賴工程師針對模擬結果中風險區域的經驗判斷。若供應商宣稱模擬結果 100% 保證零缺陷,應視為警訊而非保證。
供應商幫我的零件選擇壓機噸位時,標準的安全係數是多少?
業界普遍採用的做法,是在計算所得的鍛造力峰值上,保留 20–30% 的噸位安全係數,以因應材料變異、模具磨耗與壓機對心公差。建議直接向供應商索取每個模次的計算負載數值,而不只是壓機的額定噸位,以確認這個係數是否真的有落實在您的零件上。
供應商稽核時,關於壓機噸位與模具設計,我該特別檢查哪些項目?
除了噸位能力之外,建議詢問模具段數與其判斷依據、使用的模流分析軟體與其揭露的準確度極限、首中末件檢驗方式,以及偵測到模具型腔磨耗後的修正流程。能針對這些問題具體回答、而非只給空泛保證的供應商,代表其噸位與模具評估流程較為成熟。
結論
噸位能力是必要資訊,但不是該問的第一個問題。真正能預測鍛造品質的問題,是模具序列——單模還是多模——是否對應到零件的幾何形狀、是否在開模前經過模流分析驗證,並且是否搭配依計算負載匹配的噸位等級,而不是「工廠裡剛好有空的那台壓機」。能夠清楚說明這套邏輯、主動揭露模流分析限制、並具備完整模具磨耗管控紀錄的供應商,才是真正值得列入候選名單的合作對象。
如果您正在評估幾何複雜的鋁合金鍛造零件供應商,建議在投入模具預算前,先要求一次噸位與模具序列評估——天承的工程團隊可透過技術會議,針對您零件的具體需求進行討論。
更多技術文章請參閱天承部落格。