- ホームページ
- 産業領域
- アルミ鍛造工業用金物
- 衝撃押出チューブ
衝撃押出チューブ
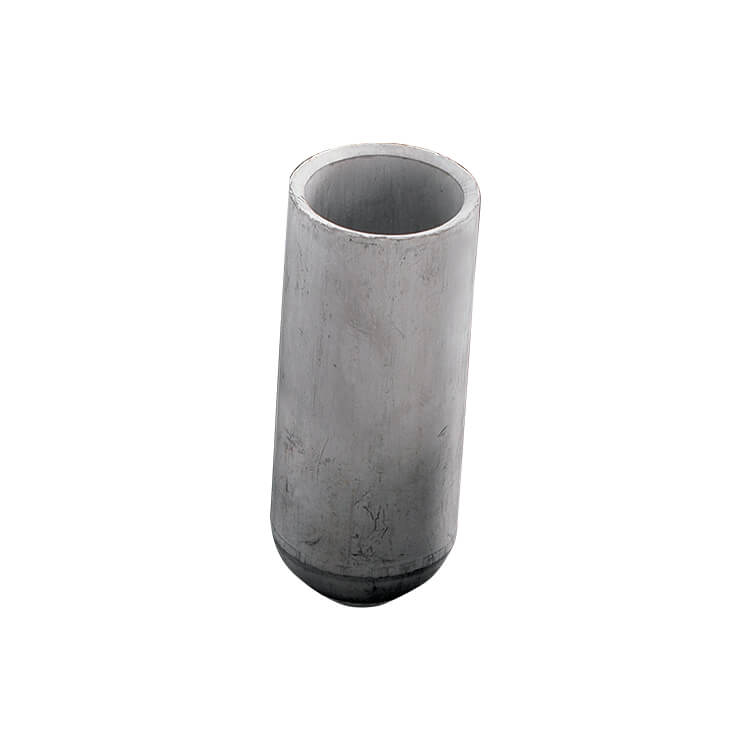
アルミ衝撃押出有底チューブ:管壁と丸底を一度に成形
アルミ衝撃押出有底チューブは、一端が開口、もう一端が丸みのある底で閉じた薄肉の管部品です。Al Forge Tech(AFT)は1個のアルミスラグから冷間衝撃押出で管壁と底部を一度に成形するため、底部に溶接やつなぎ目がありません。このようなカップ状のチューブは、シリンダーボディ、ガス・液体のリザーバー、フィルターケース、ショックアブソーバーボディなど、内圧を受ける・密封が必要なケースに使われます。
パイプ材に底蓋を溶接すると、溶接部周辺が漏れや強度低下の起点になりやすくなります。一体成形の有底チューブはこの問題を避けられ、管壁と底部のコーナーにも連続した鍛流線が残ります。AFTは成形後に開口端の旋削、ねじや溝の加工を行い、蛍光浸透探傷ラインで表面欠陥を検査して、そのまま組み付け可能なケース部品として納入できます。
製品の特長
- 管壁と丸底を一体成形し、溶接・継ぎ目なし
- コーナー部まで鍛流線が連続し、内圧を受けるケースに適合
- 開口端にねじ、溝、シール面の加工が可能
- 蛍光浸透探傷で表面割れなどの欠陥を検査
アルミ衝撃押出有底チューブの仕様と製造能力
| 項目 | 内容 |
|---|---|
| 製品カテゴリ | アルミ鍛造工業用金物 |
| 用途 | シリンダーボディ、ガス・液体リザーバー、フィルターケース、ショックアブソーバーボディ |
| 主要工法 | 冷間衝撃押出(冷間鍛造プレス 260T~2,500T) |
| 材質 | お客様仕様に応じて選定。2000系・5000系・6000系・7000系アルミ合金に対応(例:2014、6061、6082、7075) |
| 熱処理 | 社内でT4溶体化処理(8基)およびT6人工時効処理(7基)を実施。材質と強度要求に応じて条件を設定 |
| 後加工 | CNC加工(マシニングセンタ52台、旋盤30台)、バリ取り、振動バレル研磨 |
| 表面処理 | アルマイト(硬質アルマイト含む)、ショットブラスト、電着塗装・塗装(ご要望に応じて) |
| 検査 | Zeiss三次元測定機(4台)、硬度計、分光分析装置、蛍光浸透探傷ライン |
| 寸法・公差 | お客様の2D/3D図面に準拠 |
| 品質マネジメントシステム | IATF 16949:2016、ISO 14001:2015 |
アルミ衝撃押出有底チューブの製造工程
- 図面確認とDFM(製造性設計):材質、荷重方向、重要寸法を確認し、QFormによる成形シミュレーションで材料流動と欠陥リスクを予測します。
- 金型設計・製作:形状の複雑さに応じて荒地型・仕上げ型などの型数を計画し、ハンディ3Dスキャナで金型形状を照合します。
- 冷間鍛造:260T~2,500Tの設備で衝撃押出を行い、薄肉・管状・寸法再現性が求められる部品に対応します。
- 熱処理:T4溶体化処理とT6人工時効処理を社内で実施し、材質と強度要求に合わせて条件を設定します。
- CNC加工と表面処理:穴、ねじ、嵌合面を加工し、必要に応じてバリ取り、振動バレル研磨、ショットブラスト、アルマイトを行います。
- 検査・出荷:三次元測定機、硬度計、分光分析装置で寸法・硬度・成分を確認し、IATF 16949に基づきロットのトレーサビリティを記録します。
よくあるご質問
内圧を受けるケースに、底蓋溶接より有底チューブが適している理由は?
底蓋を溶接すると溶接ビードと熱影響部が残り、その部分の強度や緻密さは母材より低くなりやすく、漏れの起点にもなります。衝撃押出の有底チューブは底部と管壁が同じ素材から成形され継ぎ目がないため、内圧が加わったときの応力分布がより連続的になります。実際の耐圧性能は、材質・肉厚・設計条件に基づく検証が必要です。
開口端にはどのような後加工ができますか?
一般的には開口端面の旋削、内外径の仕上げ、内外ねじ、Oリング溝、面取りなどです。AFTは衝撃押出、熱処理、旋削を同一工場で行い、必要に応じてアルマイトにも対応するため、工場間の工程を減らせます。シール面の面粗さやねじ規格を図面にご記載いただければ、加工方法と検査項目を検討します。
アルミ鍛造のアルミ衝撃押出有底チューブは、鋳造や削り出しと何が違いますか?
鍛造は固体状態のまま圧力で成形するため、鍛流線が製品形状に沿って連続し、鋳造で起こりやすい気孔や引け巣が生じにくくなります。また、ブロック材からの削り出しに比べ、ニアネットシェイプの鍛造素材は除去量と加工時間を削減できます。繰り返し荷重を受けるアルミ衝撃押出有底チューブには、強度と軽量化を両立できる工法ですが、最終的には設計荷重と数量で判断します。
アルミ衝撃押出有底チューブのお見積りにはどのような情報が必要ですか?
3Dモデルと2D図面、材質記号と調質、重要公差、表面処理の要求、年間予定数量、希望納期をご提供ください。情報が揃うほど、見積段階でアルミ衝撃押出有底チューブの鍛造可否、金型の型数、後加工範囲を正確に判断できます。設計が構想段階の場合は、スケッチをもとにDFM(製造性設計)の検討から始めることも可能です。
アルミ衝撃押出有底チューブにアルマイトなどの表面処理は可能ですか?
可能です。AFTはアルマイト(硬質アルマイト含む)、ショットブラスト、振動バレル研磨、電着塗装・塗装に対応し、酸洗ラインと超音波洗浄ラインで加工後の部品を洗浄します。表面処理の種類や膜厚を図面に記載いただければ、アルミ衝撃押出有底チューブの加工代と外観基準をあわせて検討します。
アルミ衝撃押出有底チューブの鍛造見積りのご依頼
アルミ衝撃押出有底チューブの新規開発や、既存部品のアルミ鍛造への切り替えをご検討中でしたら、3D/2D図面、材質・調質、年間数量、表面処理の要求をお送りください。AFTの技術チームが鍛造可否、金型計画、お見積りをご回答します。
- お問い合わせ:お問い合わせフォーム
- Email:aft@aft-forge.com.tw
同カテゴリの製品はアルミ鍛造工業用金物と工業用金物の鍛造アプリケーションでご覧いただけます。設備と認証については会社紹介をご参照ください。