コントロールアーム
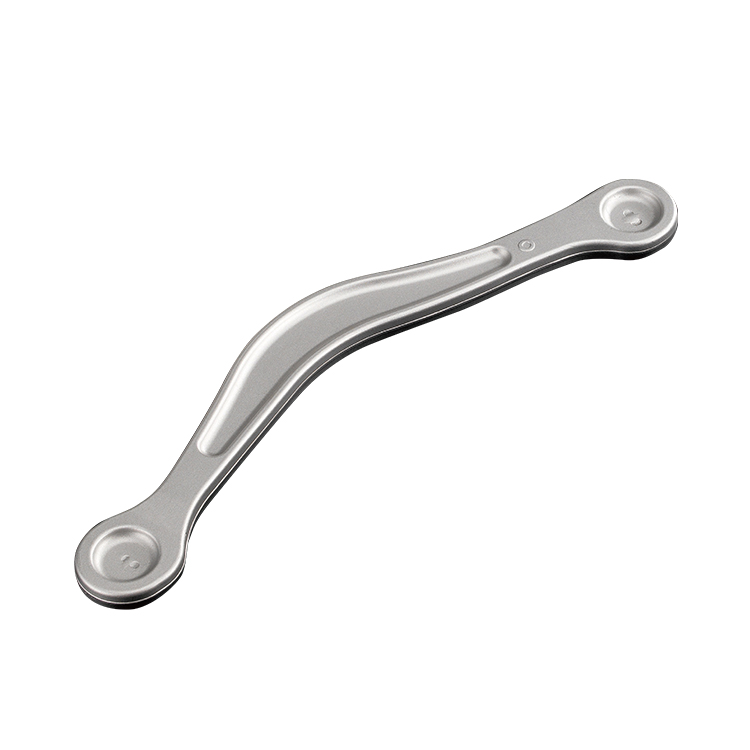
アルミ鍛造自動車用リンク式コントロールアーム:両端ブッシュアイ付きの弧形サスペンションリンク
アルミ鍛造自動車用リンク式コントロールアームは、マルチリンク式サスペンションのリンクアームです。弧を描く細長い本体の両端に円形のブッシュアイを持ち、本体断面はI形で、中央の溝で軽量化しつつ上下フランジの剛性を保ちます。マルチリンク式では複数のリンクで車輪の位置を決め、各リンクが特定方向の引張・圧縮荷重を受けます。
I形断面は少ない材料で高い曲げ剛性を得られます。Al Forge Tech(AFT)は熱間型鍛造でフランジと溝を直接成形し、弧形の本体から両端のブッシュアイまで鍛流線を連続させます。AFTはIATF 16949:2016に基づいて自動車部品を管理しており、社内のT6熱処理後に両端のブッシュ穴をCNC加工し、三次元測定機で穴間距離と平行度を確認します。
製品の特長
- 弧形I断面の本体で軽量化と曲げ剛性を両立
- 本体から両端ブッシュアイまで鍛流線が連続
- ブッシュ穴の穴間距離・平行度をCNC加工し三次元測定
- IATF 16949:2016に基づく自動車部品の生産管理
アルミ鍛造自動車用リンク式コントロールアームの仕様と製造能力
| 項目 | 内容 |
|---|---|
| 製品カテゴリ | 自動車部品 |
| 用途 | 自動車のマルチリンク式リアサスペンション、フロントサスペンションリンク |
| 主要工法 | 熱間型鍛造(熱間鍛造プレス 600T~8,000T) |
| 材質 | お客様仕様に応じて選定。シャシー・サスペンション部品には6000系(例:6061、6082、6110)が一般的で、高強度用途には7000系も検討可能 |
| 熱処理 | 社内でT4溶体化処理(8基)およびT6人工時効処理(7基)を実施。材質と強度要求に応じて条件を設定 |
| 後加工 | CNC加工(マシニングセンタ52台、旋盤30台)、バリ取り、振動バレル研磨 |
| 表面処理 | アルマイト(硬質アルマイト含む)、ショットブラスト、電着塗装・塗装(ご要望に応じて) |
| 検査 | Zeiss三次元測定機(4台)、硬度計、分光分析装置、蛍光浸透探傷ライン。引張試験・疲労試験にも対応 |
| 寸法・公差 | お客様の2D/3D図面に準拠 |
| 品質マネジメントシステム | IATF 16949:2016、ISO 14001:2015 |
アルミ鍛造自動車用リンク式コントロールアームの製造工程
- 図面確認とDFM(製造性設計):材質、荷重方向、重要寸法を確認し、QFormによる成形シミュレーションで材料流動と欠陥リスクを予測します。
- 金型設計・製作:形状の複雑さに応じて荒地型・仕上げ型などの型数を計画し、ハンディ3Dスキャナで金型形状を照合します。
- 熱間鍛造:600T~8,000Tの熱間鍛造プレスで型鍛造し、製品形状に沿った連続的な鍛流線(ファイバーフロー)を形成します。
- 熱処理:T4溶体化処理とT6人工時効処理を社内で実施し、材質と強度要求に合わせて条件を設定します。
- CNC加工と表面処理:穴、ねじ、嵌合面を加工し、必要に応じてバリ取り、振動バレル研磨、ショットブラスト、アルマイトを行います。
- 検査・出荷:三次元測定機、硬度計、分光分析装置で寸法・硬度・成分を確認し、IATF 16949に基づきロットのトレーサビリティを記録します。
よくあるご質問
I形断面は自動車用コントロールアームにどのような利点がありますか?
I形断面は材料を上下のフランジに集中させ、薄いウェブでつなぐ形状のため、同じ重量でより高い曲げ剛性が得られ、中央の溝で不要な材料も削減できます。I形断面を鍛造で成形すると、フランジとウェブの間で鍛流線が連続し、削り出しより効率的で、鋳造品より組織も緻密になります。
2つのブッシュ穴の穴間距離と平行度はどのように確保していますか?
ブッシュ穴の穴間距離と平行度は、サスペンションジオメトリとホイールアライメントに影響します。AFTはT6熱処理後にCNCのワンチャッキングで両穴を加工して同一基準とし、Zeiss三次元測定機で穴間距離、穴径、平行度を測定し、IATF 16949に基づいて記録を保管します。
アルミ鍛造のアルミ鍛造自動車用リンク式コントロールアームは、鋳造や削り出しと何が違いますか?
鍛造は固体状態のまま圧力で成形するため、鍛流線が製品形状に沿って連続し、鋳造で起こりやすい気孔や引け巣が生じにくくなります。また、ブロック材からの削り出しに比べ、ニアネットシェイプの鍛造素材は除去量と加工時間を削減できます。繰り返し荷重を受けるアルミ鍛造自動車用リンク式コントロールアームには、強度と軽量化を両立できる工法ですが、最終的には設計荷重と数量で判断します。
アルミ鍛造自動車用リンク式コントロールアームのロット間の寸法・品質はどのように安定させていますか?
AFTはIATF 16949:2016に基づき、受入検査(IQC)、工程内検査(IPQC)、最終検査(FQC)を実施し、Zeiss三次元測定機4台、硬度計、分光分析装置、蛍光浸透探傷ラインを備えています。各ロットの初物・中物・終物を確認し、金型摩耗による寸法変化が見られた場合は型修正を行い、アルミ鍛造自動車用リンク式コントロールアームの品質を維持します。
アルミ鍛造自動車用リンク式コントロールアームの熱処理は社内で行っていますか?
はい。Al Forge Tech(AFT)はT4溶体化処理設備8基とT6人工時効処理設備7基を社内に保有しており、アルミ鍛造自動車用リンク式コントロールアームは鍛造後に同一工場内で溶体化・焼入れ・時効処理を行い、加工・検査工程へ進みます。熱処理を外注しないため、工場間輸送や納期変動のリスクを抑え、ロットのトレーサビリティも一つの品質システムで管理できます。処理条件は材質とお客様仕様に基づき設定します。
アルミ鍛造自動車用リンク式コントロールアームの鍛造見積りのご依頼
アルミ鍛造自動車用リンク式コントロールアームの新規開発や、既存部品のアルミ鍛造への切り替えをご検討中でしたら、3D/2D図面、材質・調質、年間数量、表面処理の要求をお送りください。AFTの技術チームが鍛造可否、金型計画、お見積りをご回答します。
- お問い合わせ:お問い合わせフォーム
- Email:aft@aft-forge.com.tw
同カテゴリの製品は自動車部品と自動車向けアルミ鍛造アプリケーションでご覧いただけます。設備と認証については会社紹介をご参照ください。