肩座
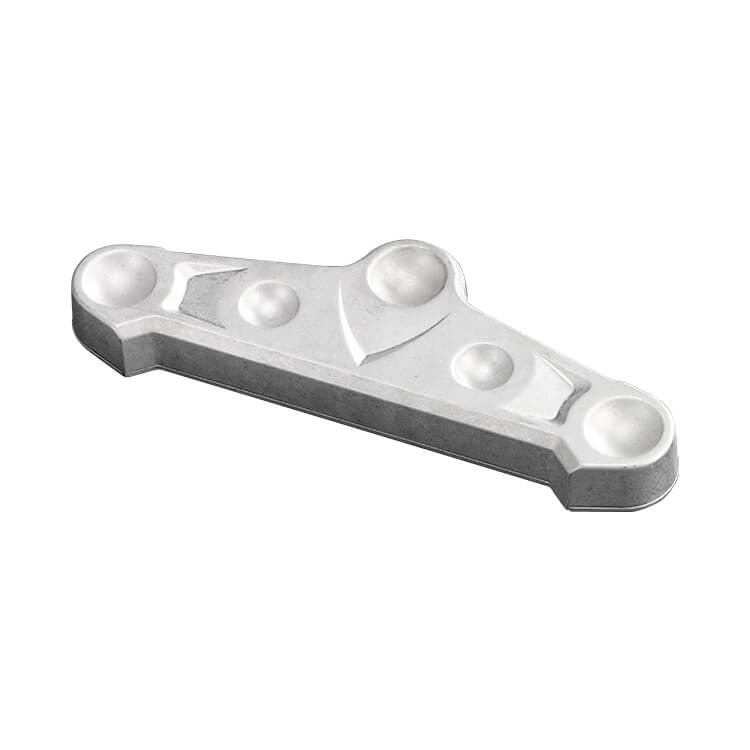
鋁合金鍛造機車上肩座(把手座款):整合把手座的上三角台
鋁合金鍛造機車上肩座(把手座款)是前叉的上三角台,外形為平板式本體,兩端為前叉管座,中央兩側另設有把手座凸台,可直接安裝把手夾座或把手立管。將把手座整合在上肩座上,可減少零件數量並讓把手位置更穩定。
上肩座同時承受前叉與把手傳來的負載,把手座凸台與本體交接處需要連續的流線。天承精密以熱間閉模鍛造一次成形本體、前叉管座與把手座凸台,熱處理後以 CNC 加工前叉管孔、轉向管孔與把手座螺孔,並以三次元量床確認各孔的相對位置。
產品特點
- 前叉管座與把手座凸台整合於上肩座
- 平板式本體,安裝把手夾座或立管
- 多孔位 CNC 加工與三次元量測
- 可做陽極處理或噴砂外觀
鋁合金鍛造機車上肩座(把手座款)規格與製程
| 項目 | 內容 |
|---|---|
| 產品類別 | 機車零配件 |
| 應用 | 摩托車、全地形車前叉上三角台 |
| 主要製程 | 熱間閉模鍛造(熱鍛壓機 600T–8000T) |
| 材質 | 依客戶規格選用;重型機車零件可對應 6061-T6、2014-T6、7075-T6 等 |
| 熱處理 | 廠內 T4 固溶處理(8 套)與 T6 人工時效(7 套),依材質與強度需求設定 |
| 後加工 | CNC 加工(加工中心 52 台、車床 30 台)、去毛邊、震動研磨 |
| 表面處理 | 陽極處理(含硬陽極)、噴砂、電著塗裝或烤漆,依需求選擇 |
| 檢驗 | Zeiss 三次元量床(4 台)、硬度計、分光儀成分分析、螢光探傷線 |
| 尺寸與公差 | 依客戶 2D/3D 圖面 |
| 品質系統 | IATF 16949:2016、ISO 14001:2015 |
鋁合金鍛造機車上肩座(把手座款)製造流程
- 圖面審查與可製造性設計(DFM):確認材質、受力方向與關鍵尺寸,並以 QForm 模流分析預測金屬流動與缺陷風險。
- 模具設計與製作:依外形複雜度規劃粗鍛、細鍛等模具套數,並以手持式 3D 掃描儀比對模具輪廓。
- 熱間鍛造:以 600T–8000T 熱鍛壓機閉模成形,使金屬晶粒沿零件外形形成連續流線。
- 熱處理:於廠內完成 T4 固溶處理與 T6 人工時效,依材質與強度需求設定條件。
- CNC 加工與表面處理:完成孔位、螺紋與配合面加工,再依需求進行去毛邊、震動研磨、噴砂或陽極處理。
- 檢驗與出貨:以三次元量床、硬度計與分光儀確認尺寸、硬度與成分,並依 IATF 16949 保存批次追溯紀錄。
常見問題
上肩座整合把手座有什麼好處?
整合式設計讓把手夾座或立管直接鎖在上肩座上,省去額外的把手座零件與組裝介面,零件數較少、把手位置更穩定,也減少因多段鎖固產生的累積公差。天承精密以鍛造一次成形把手座凸台,讓凸台與本體的流線連續。
上肩座的把手座螺孔位置如何確保精度?
把手座螺孔的位置影響把手安裝後的左右對稱與角度。天承精密在熱處理後以 CNC 一次裝夾加工前叉管孔、轉向管孔與把手座螺孔,讓各孔共用同一基準,並以 Zeiss 三次元量床量測孔距與對稱度。
鋁合金鍛造機車上肩座(把手座款)還在設計階段,可以先評估鍛造可行性嗎?
可以。天承精密以 OEM 代工為主,工程團隊可在概念或圖面階段提供可製造性設計(DFM)建議,例如調整過薄的肋部、過大的斷面落差或拔模角,避免折疊、充填不足等鍛造缺陷。前期會以 QForm 模流分析預測金屬流動,再結合模具設計經驗判斷,兩者互相驗證。
鋁合金鍛造機車上肩座(把手座款)可以做陽極處理或其他表面處理嗎?
可以。天承精密可依需求提供陽極處理(含硬陽極)、噴砂、震動研磨、電著塗裝與烤漆等表面處理,並設有酸洗與超音波清洗線,可在加工後清潔零件表面。表面處理種類與膜厚要求請於圖面註明,以便同步評估鋁合金鍛造機車上肩座(把手座款)的加工裕度與外觀標準。
天承精密能提供鋁合金鍛造機車上肩座(把手座款)從鍛造到加工的一站式生產嗎?
可以。天承精密在同一廠區整合鍛造、熱處理、CNC 加工、表面處理與檢驗:CNC 加工中心 52 台(40 台四軸、12 台 4.5 軸)、車床 30 台(其中 14 台配置機械手臂),另有拉床、滾壓拋光機與無心研磨。鋁合金鍛造機車上肩座(把手座款)可交付鍛胚、半成品或完成加工的成品。
取得鋁合金鍛造機車上肩座(把手座款)鍛造報價
正在開發鋁合金鍛造機車上肩座(把手座款),或想評估現有零件改為鋁合金鍛造?請提供 3D/2D 圖面、材質與熱處理狀態、年需求量及表面處理需求,天承精密工程團隊將回覆鍛造可行性、模具規劃與報價建議。
- 線上詢價:聯絡我們
- Email:aft@aft-forge.com.tw
想比較更多同類產品,請瀏覽機車零配件與摩托車鋁合金鍛造應用,或先參考公司簡介了解天承精密的設備與認證。