- ホームページ
- 産業領域
- アルミ鍛造工業用金物
- 工業用金物
工業用金物
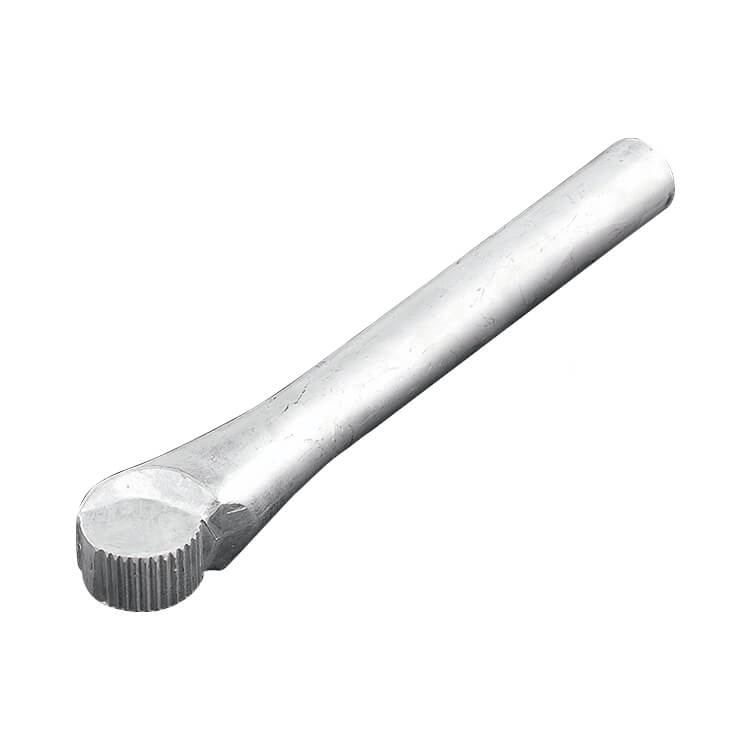
工業用金物 F-9:軸部とセレーション付きヘッドを一体鍛造したアルミ部品
工業用金物 F-9は、Al Forge Tech(AFT)がアルミ合金の熱間鍛造で製造するレバー形状の部品です。細長い丸軸の一端にセレーション(ローレット)付きの円形ヘッドを持ち、軸部とヘッドを一体で鍛造するため、溶接や組立は不要です。この構造は機械設備の操作レバー、旋回アーム、作動機構などに用いられ、ヘッドのセレーションが相手部品と噛み合ってトルクを伝達します。
棒材からの削り出しと比べ、鍛造では鍛流線が軸部に沿って伸び、そのままヘッドへ連続するため、応力が集中する軸部とヘッドの接続部でも流線が途切れません。AFTは同一工場内で熱処理とCNC加工を続けて行い、セレーション、穴、端面を仕上げて、そのまま組み付け可能な状態で納入できます。
製品の特長
- 軸部とセレーション付きヘッドを一体鍛造し、接続部まで鍛流線が連続
- ニアネットシェイプ素材により棒材の切削量と加工時間を削減
- セレーションや穴は相手部品の仕様に合わせてCNCで仕上げ加工
- 使用環境に応じてアルマイトやショットブラスト仕上げに対応
工業用金物 F-9の仕様と製造能力
| 項目 | 内容 |
|---|---|
| 製品カテゴリ | アルミ鍛造工業用金物 |
| 製品番号 | F-9 |
| 用途 | 機械設備の操作レバー、旋回アーム、作動・伝動機構 |
| 主要工法 | 熱間型鍛造(熱間鍛造プレス 600T~8,000T) |
| 材質 | お客様仕様に応じて選定。2000系・5000系・6000系・7000系アルミ合金に対応(例:2014、6061、6082、7075) |
| 熱処理 | 社内でT4溶体化処理(8基)およびT6人工時効処理(7基)を実施。材質と強度要求に応じて条件を設定 |
| 後加工 | CNC加工(マシニングセンタ52台、旋盤30台)、バリ取り、振動バレル研磨 |
| 表面処理 | アルマイト(硬質アルマイト含む)、ショットブラスト、電着塗装・塗装(ご要望に応じて) |
| 検査 | Zeiss三次元測定機(4台)、硬度計、分光分析装置、蛍光浸透探傷ライン |
| 寸法・公差 | お客様の2D/3D図面に準拠 |
| 品質マネジメントシステム | IATF 16949:2016、ISO 14001:2015 |
工業用金物 F-9の製造工程
- 図面確認とDFM(製造性設計):材質、荷重方向、重要寸法を確認し、QFormによる成形シミュレーションで材料流動と欠陥リスクを予測します。
- 金型設計・製作:形状の複雑さに応じて荒地型・仕上げ型などの型数を計画し、ハンディ3Dスキャナで金型形状を照合します。
- 熱間鍛造:600T~8,000Tの熱間鍛造プレスで型鍛造し、製品形状に沿った連続的な鍛流線(ファイバーフロー)を形成します。
- 熱処理:T4溶体化処理とT6人工時効処理を社内で実施し、材質と強度要求に合わせて条件を設定します。
- CNC加工と表面処理:穴、ねじ、嵌合面を加工し、必要に応じてバリ取り、振動バレル研磨、ショットブラスト、アルマイトを行います。
- 検査・出荷:三次元測定機、硬度計、分光分析装置で寸法・硬度・成分を確認し、IATF 16949に基づきロットのトレーサビリティを記録します。
よくあるご質問
F-9のセレーション部は鍛造成形ですか、それとも加工ですか?
歯形精度と数量によって異なります。セレーション形状を鍛造でニアネットに成形し、CNCで嵌合公差まで仕上げる方法のほか、高い嵌合精度が必要な場合は加工代を残して全加工する方法もあります。AFTは図面確認の段階で、歯数・モジュール・公差をもとに、金型寿命と完成品精度のバランスが取れた工程分担をご提案します。
F-9のような長いレバー部品の鍛造で注意すべき点は?
細長い部品は材料配分が適切でないと、曲がりやヘッド部の欠肉が起こりやすくなります。そのため通常は荒地型(予備成形)と仕上げ型の工程を設け、まずヘッド部に材料を集めてからセレーションを成形します。AFTはQFormで材料配分を検証し、熱処理後に矯正と寸法検査を行い、軸部の真直度を図面どおりに管理します。
アルミ鍛造の工業用金物 F-9は、鋳造や削り出しと何が違いますか?
鍛造は固体状態のまま圧力で成形するため、鍛流線が製品形状に沿って連続し、鋳造で起こりやすい気孔や引け巣が生じにくくなります。また、ブロック材からの削り出しに比べ、ニアネットシェイプの鍛造素材は除去量と加工時間を削減できます。繰り返し荷重を受ける工業用金物 F-9には、強度と軽量化を両立できる工法ですが、最終的には設計荷重と数量で判断します。
工業用金物 F-9の熱処理は社内で行っていますか?
はい。Al Forge Tech(AFT)はT4溶体化処理設備8基とT6人工時効処理設備7基を社内に保有しており、工業用金物 F-9は鍛造後に同一工場内で溶体化・焼入れ・時効処理を行い、加工・検査工程へ進みます。熱処理を外注しないため、工場間輸送や納期変動のリスクを抑え、ロットのトレーサビリティも一つの品質システムで管理できます。処理条件は材質とお客様仕様に基づき設定します。
工業用金物 F-9のお見積りにはどのような情報が必要ですか?
3Dモデルと2D図面、材質記号と調質、重要公差、表面処理の要求、年間予定数量、希望納期をご提供ください。情報が揃うほど、見積段階で工業用金物 F-9の鍛造可否、金型の型数、後加工範囲を正確に判断できます。設計が構想段階の場合は、スケッチをもとにDFM(製造性設計)の検討から始めることも可能です。
工業用金物 F-9の鍛造見積りのご依頼
工業用金物 F-9の新規開発や、既存部品のアルミ鍛造への切り替えをご検討中でしたら、3D/2D図面、材質・調質、年間数量、表面処理の要求をお送りください。AFTの技術チームが鍛造可否、金型計画、お見積りをご回答します。
- お問い合わせ:お問い合わせフォーム
- Email:aft@aft-forge.com.tw
同カテゴリの製品はアルミ鍛造工業用金物と工業用金物の鍛造アプリケーションでご覧いただけます。設備と認証については会社紹介をご参照ください。