肩座
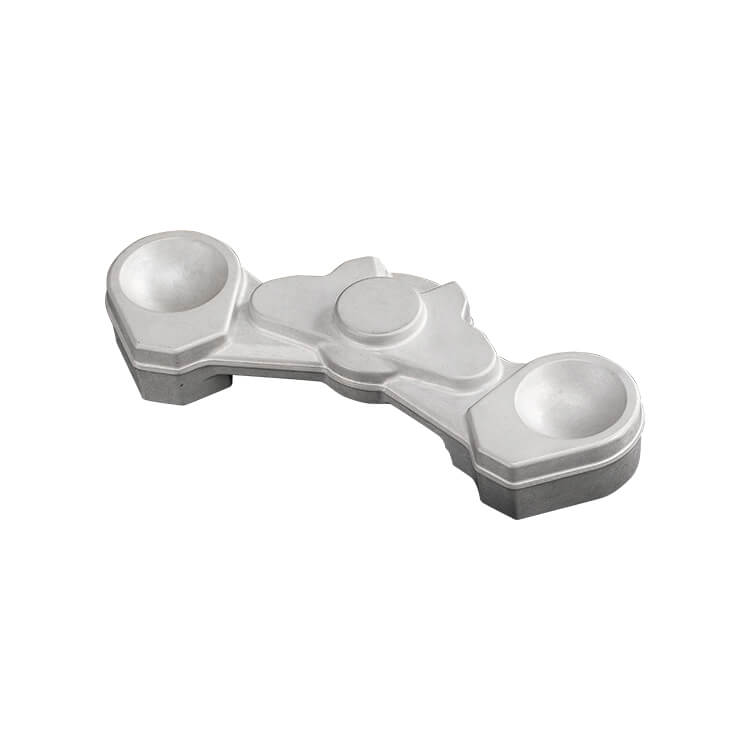
鋁合金鍛造機車肩座(緊湊款):中央凸台的緊湊型三角台
鋁合金鍛造機車肩座(緊湊款)是前叉間距較小、外形較精簡的三角台,兩端為大直徑前叉管座,中央為帶凸起的轉向管座,臂部呈流線造型。緊湊型肩座常用於重型機車的上或下三角台,兼顧結構剛性與外觀設計。
緊湊外形讓前叉管座與中央座距離較近,臂部斷面需在短距離內承受彎曲與扭轉。天承精密以熱間閉模鍛造讓流線在短臂部連續轉折,熱處理後以 CNC 加工座孔與外露面,並可提供陽極處理或噴砂。天承精密具備超過 50 個品項的重型機車零件生產經驗。
產品特點
- 緊湊型外形,臂部流線造型
- 前叉管座與轉向管座一次鍛造
- 外露面 CNC 加工,兼顧外觀與尺寸
- 具重型機車零件量產經驗
鋁合金鍛造機車肩座(緊湊款)規格與製程
| 項目 | 內容 |
|---|---|
| 產品類別 | 機車零配件 |
| 應用 | 重型機車與摩托車前叉三角台 |
| 主要製程 | 熱間閉模鍛造(熱鍛壓機 600T–8000T) |
| 材質 | 依客戶規格選用;重型機車零件可對應 6061-T6、2014-T6、7075-T6 等 |
| 熱處理 | 廠內 T4 固溶處理(8 套)與 T6 人工時效(7 套),依材質與強度需求設定 |
| 後加工 | CNC 加工(加工中心 52 台、車床 30 台)、去毛邊、震動研磨 |
| 表面處理 | 陽極處理(含硬陽極)、噴砂、電著塗裝或烤漆,依需求選擇 |
| 檢驗 | Zeiss 三次元量床(4 台)、硬度計、分光儀成分分析、螢光探傷線 |
| 尺寸與公差 | 依客戶 2D/3D 圖面 |
| 品質系統 | IATF 16949:2016、ISO 14001:2015 |
鋁合金鍛造機車肩座(緊湊款)製造流程
- 圖面審查與可製造性設計(DFM):確認材質、受力方向與關鍵尺寸,並以 QForm 模流分析預測金屬流動與缺陷風險。
- 模具設計與製作:依外形複雜度規劃粗鍛、細鍛等模具套數,並以手持式 3D 掃描儀比對模具輪廓。
- 熱間鍛造:以 600T–8000T 熱鍛壓機閉模成形,使金屬晶粒沿零件外形形成連續流線。
- 熱處理:於廠內完成 T4 固溶處理與 T6 人工時效,依材質與強度需求設定條件。
- CNC 加工與表面處理:完成孔位、螺紋與配合面加工,再依需求進行去毛邊、震動研磨、噴砂或陽極處理。
- 檢驗與出貨:以三次元量床、硬度計與分光儀確認尺寸、硬度與成分,並依 IATF 16949 保存批次追溯紀錄。
常見問題
緊湊型肩座與寬幅肩座怎麼選?
肩座的寬度由前叉間距決定,屬於整車設計參數。寬幅肩座適合前叉間距較大的越野或動力運動車輛,需在長跨距內維持剛性;緊湊型肩座則常見於道路型重型機車,前叉間距較小,外形多兼顧造型。天承精密可依整車前叉規格開發各種寬度與造型的肩座。
機車肩座的外觀要求如何處理?
肩座位於駕駛視線範圍內,外觀品質與結構同樣重要。天承精密在鍛造時控制分模線位置與飛邊,熱處理後以 CNC 加工外露面,再依需求進行陽極處理(含染色)或噴砂,並以首件、中件、末件檢查外觀一致性。若有指定色號或外觀標準,建議於樣品階段以色板或樣件確認。
鋁合金鍛造鋁合金鍛造機車肩座(緊湊款)和鑄造或整塊 CNC 切削有什麼差別?
鍛造在固態下以壓力成形,晶粒會沿零件外形形成連續流線,內部不易出現鑄造常見的氣孔與縮孔;相較於整塊鋁材切削,近淨形鍛胚可減少材料去除量與加工時間。對承受反覆負載的鋁合金鍛造機車肩座(緊湊款)而言,鍛造是兼顧強度與重量的做法,最終仍依設計負載與數量評估。
鋁合金鍛造機車肩座(緊湊款)還在設計階段,可以先評估鍛造可行性嗎?
可以。天承精密以 OEM 代工為主,工程團隊可在概念或圖面階段提供可製造性設計(DFM)建議,例如調整過薄的肋部、過大的斷面落差或拔模角,避免折疊、充填不足等鍛造缺陷。前期會以 QForm 模流分析預測金屬流動,再結合模具設計經驗判斷,兩者互相驗證。
詢價鋁合金鍛造機車肩座(緊湊款)需要準備哪些資料?
建議提供 3D 模型與 2D 圖面、材質牌號與熱處理狀態、關鍵尺寸公差、表面處理需求、預估年需求量與目標交期。資料越完整,工程團隊越能在報價階段判斷鋁合金鍛造機車肩座(緊湊款)的鍛造可行性、模具套數與後加工範圍。若設計仍在概念階段,也可先提供草圖進行可製造性(DFM)討論。
取得鋁合金鍛造機車肩座(緊湊款)鍛造報價
正在開發鋁合金鍛造機車肩座(緊湊款),或想評估現有零件改為鋁合金鍛造?請提供 3D/2D 圖面、材質與熱處理狀態、年需求量及表面處理需求,天承精密工程團隊將回覆鍛造可行性、模具規劃與報價建議。
- 線上詢價:聯絡我們
- Email:aft@aft-forge.com.tw
想比較更多同類產品,請瀏覽機車零配件與摩托車鋁合金鍛造應用,或先參考公司簡介了解天承精密的設備與認證。